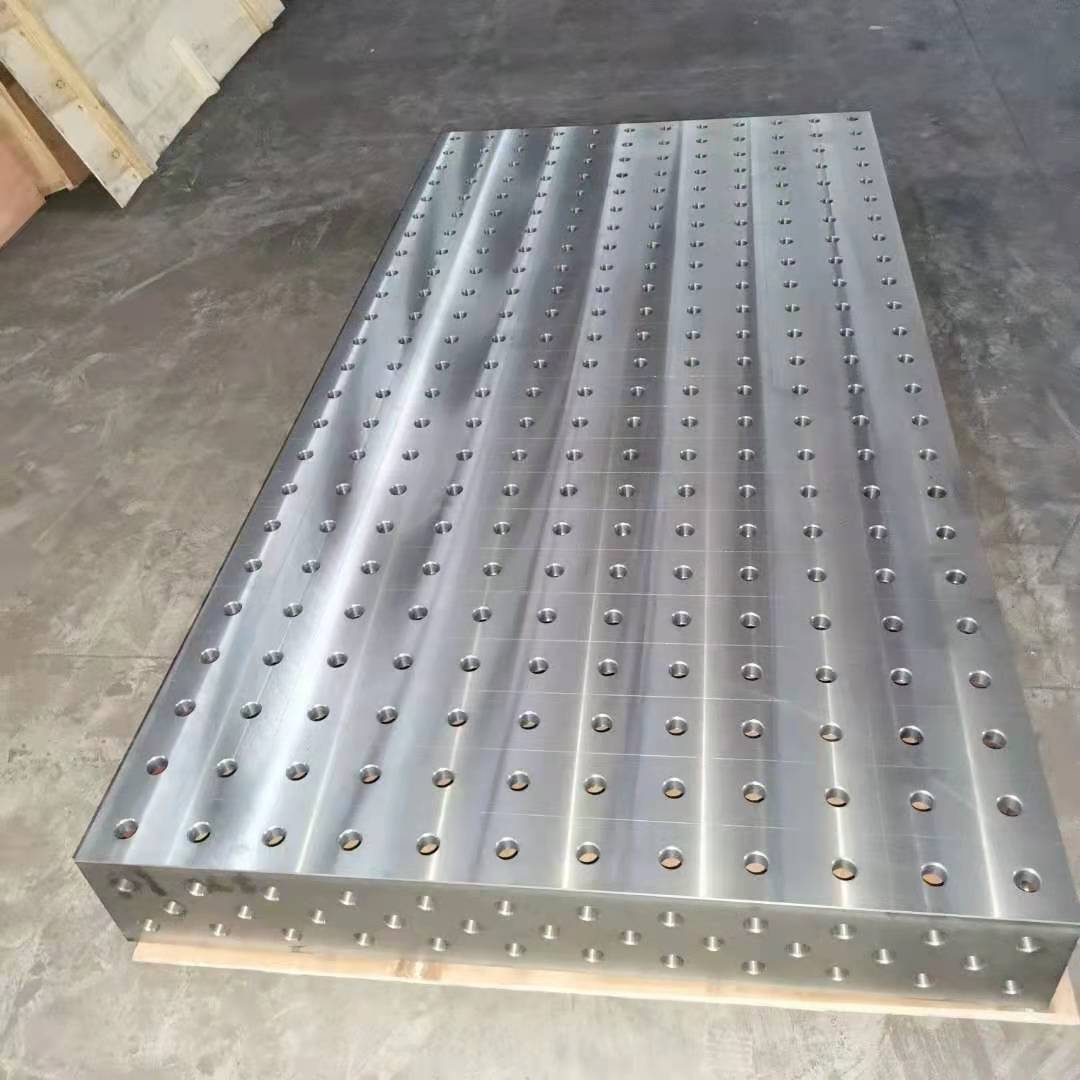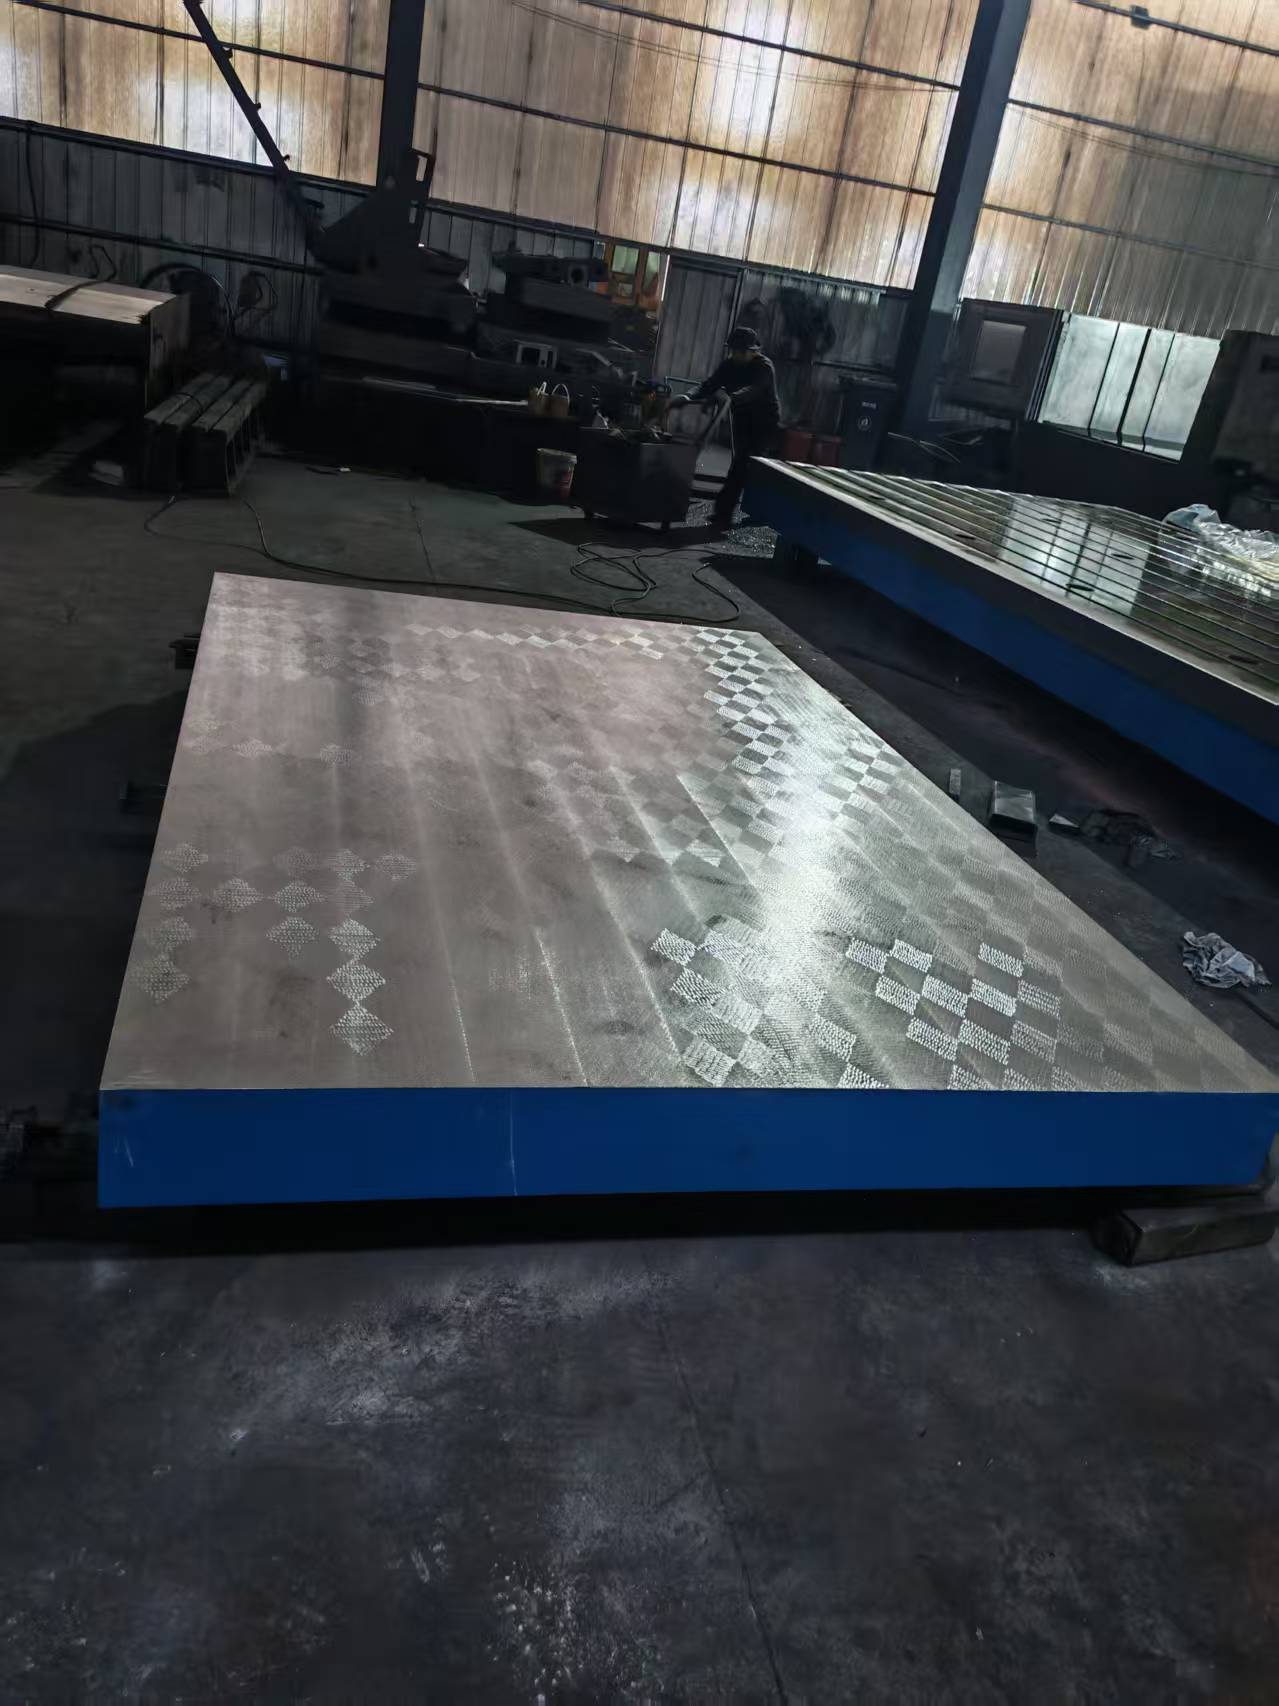
铸铁焊接平板,也叫铸铁焊接平台、铆焊平台,是铆焊、装配、工装定位工序专用的基础承载平台,广泛应用于钢结构焊接、设备机架拼装、工程机械构件铆接、工装夹具搭建、重型工件装配等场景。和铸铁检验平台侧重精密检测不同,焊接平板的核心定位是为焊接、铆接作业提供稳定的基准承载平面,承受工件自重、焊接过程的冲击、工装夹紧力,同时方便使用夹具固定工件,保证焊接拼装过程中工件位置稳定,减少焊接变形带来的定位偏差。在工程机械、钢结构加工、机架制造、矿山设备、自动化机架等行业,焊接平板是车间铆焊工位的常用工装载体。
产品主体采用灰铸铁毛坯铸造,常用牌号 HT200、HT250,材质内部石墨组织可以吸收焊接作业产生的震动,减震性能良好,同时铸铁本身刚性强,承载能力突出,能够承受重型工件长时间放置与工装夹紧载荷。毛坯铸造完成后,必须进行时效处理,消除铸造产生的内应力。焊接工位经常放置重型工件,焊接过程伴随温度变化,若铸件内应力未充分释放,平台在长期使用后容易出现平面形变,影响工件定位精度。时效工艺分为人工退火时效和自然时效,通过工艺控制降低内应力,提升平台长期使用的稳定性。
铸铁焊接平板的工作面最常见的结构形式分为两种,一种为平面式,工作面平整无槽,适合不需要大量工装固定的简易拼装作业;另一种为带 T 型槽结构,T 型槽为平台核心结构,槽体用来放置 T 型螺栓、压板,快速夹紧固定各类工件与工装,适配多品种工件的焊接定位需求。部分工况还可以按需加工落渣孔、螺纹孔、定位孔,焊接产生的焊渣、铁屑可以通过落渣孔清理,减少杂物堆积在工作面,方便现场清理维护。T 型槽的槽宽、槽间距、槽的排布形式,都可以按照图纸要求定制加工。
焊接平板的精度等级按照国标划分,包含 1 级、2 级、3 级、精刨等级,铆焊场景多数选用精刨或 3 级精度,满足工件定位基准需求。工作面加工以精刨工艺为主,部分有定位精度要求的工况可增加刮研处理。工作面不允许存在裂纹、大面积气孔、夹渣等缺陷,细小砂孔可采用同材质材料封堵,封堵数量、间距遵循行业技术规范。平台底部设计加强筋结构,提升整体刚性,分散承重,降低重载下的弯曲变形。非工作面清理型砂,喷涂防护油漆,起到防锈防护作用。
选型阶段需要重点考量额定承载,承载能力和平台厚度、筋板结构、整体尺寸相关。选型时需要综合工件自重,加上工装压紧力、工件吊装放置带来的冲击载荷,预留合理余量,避免长期超载使用。超载会造成平台弯曲,平面度下降,严重时产生永久性变形。平台一般搭配支撑支架使用,支撑点位需要均匀分布,保证平台受力均衡,局部悬空受力会造成基准面变形,影响工件拼装定位效果。
使用环境建议选择室内干燥区域,避免长期放置在露天潮湿环境,潮湿环境会加速铸铁表面锈蚀。焊接作业时,高温焊渣飞溅落到工作面,会造成局部烧伤、凹坑,因此作业过程中可采取防护措施,减少高温焊渣直接灼烧工作面。使用完成后,及时清理焊渣、铁屑、油污,使用毛刷、铲刀清理槽内杂物,清理完毕后可对工作面做防锈处理。工件搬运轻放,避免重型工件直接撞击平台工作面,防止产生凹坑损伤基准面。
产品规格覆盖从小型工位焊接平板,到大型多拼焊接平台,标准规格齐全,超大尺寸工件需求可采用多块平台拼装组合使用。同时支持非标定制,可根据图纸调整长宽厚度、T 型槽排布、开孔位置、槽体尺寸,适配不同工件的焊接工装方案。平台使用寿命较长,若长期使用后平面度出现偏差,可通过二次机加工修复工作面,恢复基准平面,持续投入生产使用。铸铁焊接平板凭借高刚性、减震好、可开槽定制、承载能力强的特点,成为铆焊装配工序的基础工装平台。